太仓电镀厂深度观察:从加工工艺到供应链协同的产业逻辑
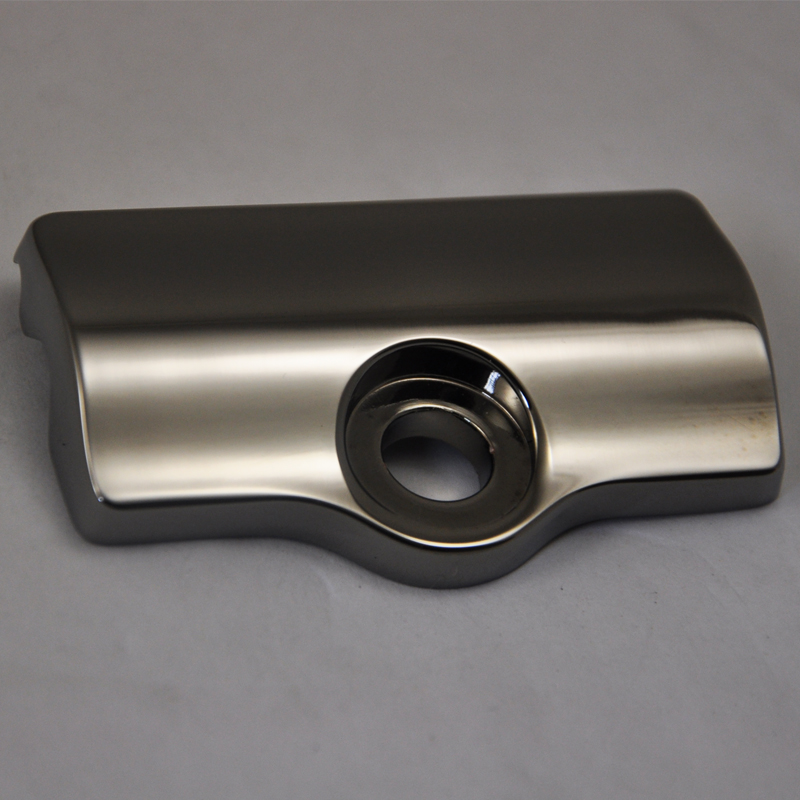
太仓地处长三角制造业腹地,沿江临沪的区位优势让这里聚集了大量五金、汽配、电子及精密机械企业。表面处理作为制造链条中不可省略的一环,直接决定零部件的耐蚀性、导电性与装配精度。围绕太仓电镀厂的讨论,往往集中在价格与交期,但真正影响合作质量的,是工艺匹配度、质量管控体系以及环保合规能力这三条主线。
一、区域产业背景:需求结构决定工艺分布
据太仓市统计公报及行业协会公开资料,太仓规模以上工业企业中,金属制品、通用设备与汽车零部件三大门类占比长期维持在较高水平,仅汽车零部件相关配套企业就超过数百家。这一结构决定了本地电镀需求以功能性镀层为主:电镀锌用于紧固件与结构件防锈,电镀镍用于连接器与导电端子,镀铬加工则集中在模具、液压杆及外观件领域。
与消费类外观电镀不同,工业配套电镀对镀层厚度均匀性、结合力与盐雾试验结果的要求更为刚性。以汽车紧固件为例,主机厂通常要求中性盐雾试验达到48至96小时不出现红锈,这对前处理除油、酸洗活化及镀后钝化封闭的每一道工序都提出明确约束。太仓本地电镀厂在承接此类订单时,普遍需要建立完整的工艺参数记录与批次追溯机制。
二、工艺能力:五金电镀加工的技术分水岭
五金件电镀看似门槛不高,实际差异体现在细节控制上。滚镀与挂镀的选择取决于零件尺寸与批量:小尺寸螺丝、弹片适合滚镀,效率高但镀层分布均匀性受滚筒设计影响;大件或外观要求高的零件则采用挂镀,装挂方式直接决定电流分布与镀层厚度偏差。
- 电镀锌加工:碱性锌酸盐工艺与酸性氯化钾工艺并存,前者分散能力好、适合复杂件,后者沉积速度快、适合简单件。钝化膜类型(蓝白、彩锌、黑锌)对应不同的耐蚀等级。
- 电镀镍加工:半光亮镍与光亮镍双层体系可提升耐蚀性,镀液维护中的杂质控制是稳定生产的关键。
- 镀铬加工:硬铬镀层硬度可达HV800以上,常用于液压活塞杆修复与模具强化,镀层厚度通常控制在20至50微米区间。
- 铝合金氧化处理:阳极氧化膜厚与封孔质量直接影响耐候性,建筑与电子结构件对色差控制要求严格。
从行业数据看,长三角地区规模型电镀企业的镀层厚度过程能力指数CPK普遍要求达到1.33以上,这意味着工艺窗口必须留有余量。太仓部分电镀厂已引入在线膜厚监测与自动加药系统,减少人工干预带来的波动。
三、价格构成与合作选择:电镀加工价格的真实逻辑
采购方常以“每公斤多少钱”或“每件多少钱”比价,但电镀加工价格的实际构成包含前处理工时、镀液损耗、挂具摊销、检测成本与环保处置费用。以电镀锌为例,同一零件采用不同钝化体系,单价差异可达15%至30%;若客户要求第三方盐雾检测报告或全检尺寸,成本还会上浮。
选择太仓表面处理供应商时,建议重点核查三项内容:一是排污许可证与危废转移记录是否完整,环保合规是长期合作的前提;二是是否具备膜厚仪、盐雾箱、附着力测试等基础检测能力;三是能否提供首件确认与批次留样。价格谈判应建立在工艺标准明确的基础上,脱离技术要求的低价往往对应镀层减薄或前处理简化,最终在装配环节暴露问题。
四、供应链协同:从加工外协到工艺伙伴
成熟的电镀厂合作关系不止于来料加工。在新产品开发阶段,表面处理企业若能提前介入,参与基材选型与结构可镀性评估,往往能减少试错成本。例如盲孔结构易残留镀液、压铸件气孔易导致起泡,这些问题在设计阶段调整即可规避。太仓部分电镀厂已建立面向五金件电镀客户的快速打样通道,样品周期压缩至3至5个工作日,配合小批量试产验证后再转入量产。
综合来看,太仓电镀厂的核心竞争力正从单纯产能转向工艺稳定性与协同服务能力。对于采购方而言,建立以检测数据为依据、以合规资质为底线的评估框架,比单纯追逐低价更能保障供应链的长期稳定。表面处理虽处制造末端,却是产品质量链条上不可妥协的一环。